Industrie Magazine : panorama 2026 des investissements industriels en France
27 septembre 2026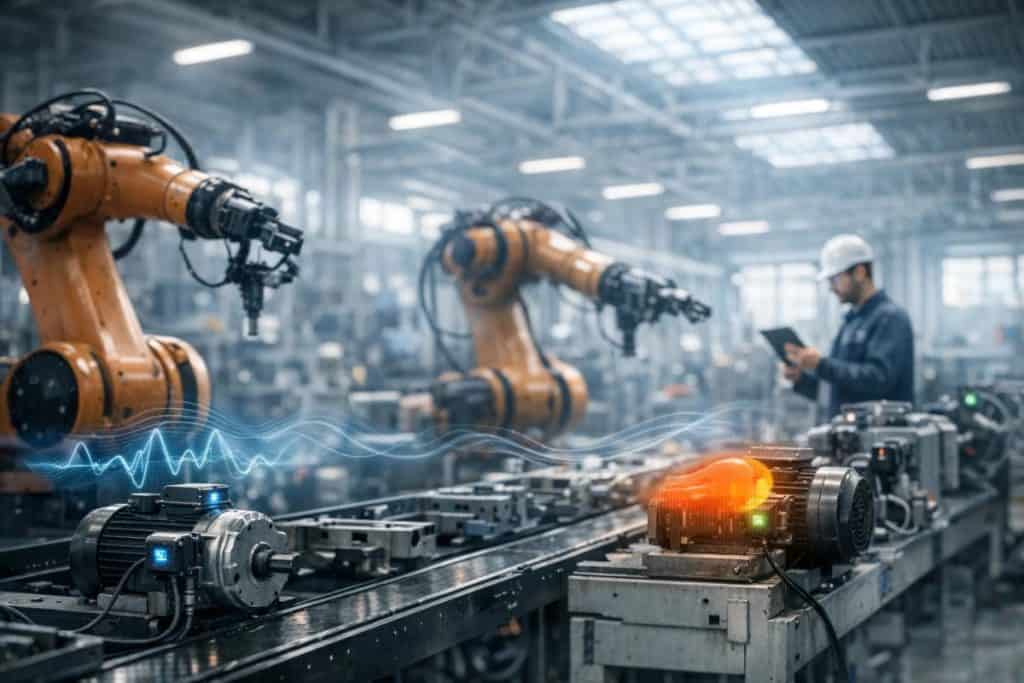
Une ligne d’assemblage à l’arrêt, c’est parfois plusieurs dizaines de milliers d’euros qui s’envolent en une heure. Et pourtant, dans de nombreuses usines, l’information critique — vibrations anormales, dérive de température, surconsommation d’air comprimé — reste prisonnière des machines, non exploitée. L’industrie 4.0 promet l’inverse : une usine qui voit, comprend et agit plus vite.
La digitalisation industrielle n’est plus une vitrine technologique réservée aux grands groupes. Capteurs abordables, plateformes cloud, IA « prête à l’emploi » : les briques sont accessibles. Reste l’essentiel : choisir des leviers concrets, mesurables, capables de produire des gains rapides sans désorganiser la production. Voici sept leviers pragmatiques pour digitaliser votre usine, étape par étape.
1) Prioriser les cas d’usage qui paient vite : qualité, énergie, arrêts
L’erreur la plus fréquente consiste à « digitaliser pour digitaliser ». Une démarche industrie 4.0 efficace part d’une douleur opérationnelle chiffrée, puis remonte vers les données nécessaires. Trois terrains offrent souvent un retour sur investissement rapide.
Réduire les arrêts non planifiés avec des signaux simples
Avant l’IA, il y a la discipline des indicateurs : temps d’arrêt par cause, fréquence, durée moyenne, coût estimé. Une fois ce socle posé, quelques mesures (vibration, température, intensité électrique) suffisent souvent à repérer les dérives et à déclencher des actions. L’objectif n’est pas de tout instrumenter, mais de détecter tôt ce qui coûte cher.
Stabiliser la qualité en suivant les paramètres critiques
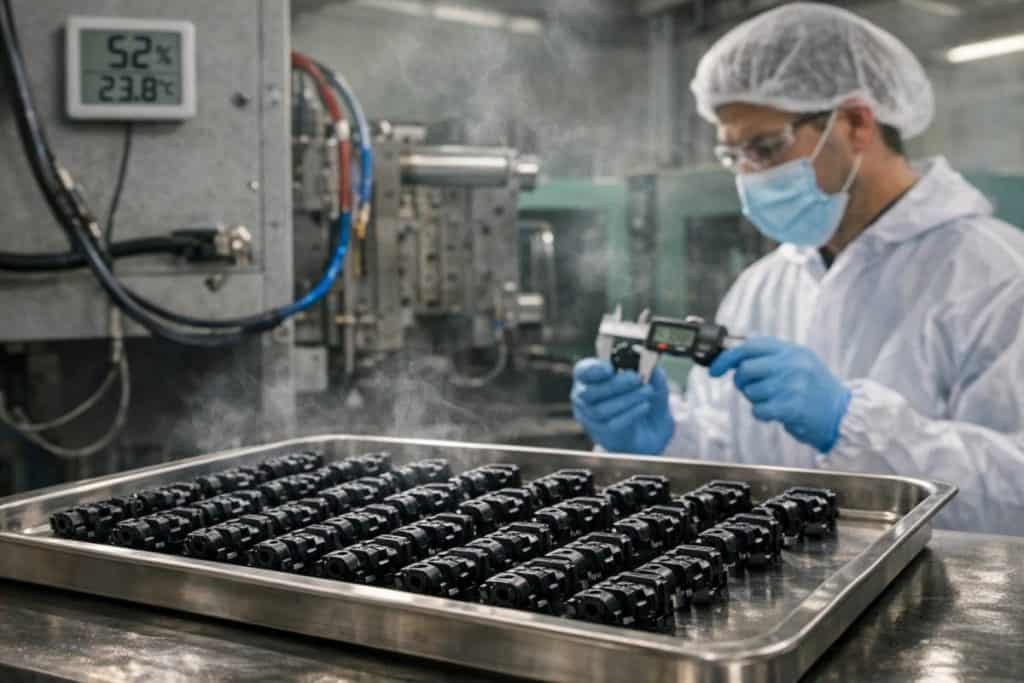
Dans beaucoup d’ateliers, les défauts viennent de variations invisibles : humidité, pression, vitesse, usure outil, lots matières. Identifier 5 à 10 paramètres critiques par produit, puis les suivre en continu, permet de corréler dérives process et non-conformités — et de réduire rebuts, retouches et litiges.
Traquer les pertes d’énergie là où elles se cachent
Air comprimé, chauffage de process, moteurs surdimensionnés : l’énergie est un gisement classique. Le suivi par atelier, par ligne, voire par machine, met en évidence les consommations « hors production » (nuits, week-ends, micro-arrêts) et ouvre la voie à des actions immédiates : réglages, extinction automatique, détection de fuites.
- À viser : 2 à 3 cas d’usage maximum au départ, chacun avec un KPI (taux de rebut, MTBF/MTTR, kWh par pièce, TRS).
- À éviter : un « grand programme de données » sans sponsor opérationnel ni gains quantifiés.
2) Déployer un IoT industriel robuste, compatible atelier
Pas d’industrie 4.0 sans données fiables. Le socle, c’est l’IoT industriel : capteurs, passerelles, réseau, collecte. La promesse est simple : remonter automatiquement des informations de production et d’état machine, sans alourdir le travail des équipes.
Choisir les bons points de mesure, pas le plus de capteurs
Commencez par les actifs qui pèsent le plus sur vos coûts : machines goulots, équipements critiques, utilités (air comprimé, eau glacée). Un capteur de vibration sur un moteur stratégique apporte parfois plus qu’une dizaine de sondes sur des postes secondaires. Dans les environnements difficiles, privilégiez des capteurs industriels (IP adaptés, plage de température, fixation mécanique fiable).
Connecter sans fragiliser : edge, réseaux et cybersécurité
La connectivité ne doit pas devenir un risque. Une architecture typique combine des passerelles (edge) proches des machines, capables de prétraiter et de filtrer, puis une remontée vers une plateforme centrale. Côté atelier, les protocoles industriels (OPC UA, Modbus, Profinet, EtherNet/IP) cohabitent avec du Wi-Fi industriel ou du cellulaire privé selon les contraintes. La règle d’or : segmenter le réseau OT, contrôler les accès, journaliser, mettre à jour.
- Bon réflexe : documenter les flux (qui parle à qui), dès le pilote.
- Indicateur clé : taux de données exploitables (complètes, horodatées, cohérentes) plutôt que « nombre de capteurs installés ».
3) Passer du tableau Excel au pilotage temps réel : MES, traçabilité, TRS
La digitalisation industrielle produit des gains quand elle change le pilotage du quotidien. Un MES (Manufacturing Execution System) ou, à défaut, un socle de suivi de production connecté, apporte trois bénéfices immédiats : visibilité, traçabilité, réactivité.
Mesurer le TRS sans débat, poste par poste
Dans beaucoup d’usines, le TRS se discute plus qu’il ne se calcule. En connectant états machine (marche/arrêt/défaut), comptages pièces et causes d’arrêts (avec une saisie simple, sur écran ou terminal), vous obtenez une vérité partagée. Le résultat : moins de temps perdu à expliquer, plus de temps à améliorer.
Renforcer la traçabilité pour sécuriser qualité et conformité
Lots matières, paramètres process, opérateur, outillage, numéro de série : la traçabilité devient un atout quand elle est automatique. Dans l’agroalimentaire, l’automobile ou l’aéronautique, elle réduit le périmètre des rappels et accélère les enquêtes qualité. Elle sert aussi à prouver la conformité, audits à l’appui.
Standardiser les données pour éviter l’usine « patchwork »
Sans modèle commun (nomenclatures, unités, horodatage, identifiants), l’usine se transforme en assemblage de solutions qui ne dialoguent pas. Définissez un dictionnaire de données minimal : machines, lignes, produits, ordres, événements, arrêts, défauts. C’est moins spectaculaire qu’un démonstrateur IA, mais c’est ce qui rend la suite possible.
- Gain typique : réduction des pertes de temps de reporting, décisions plus rapides en production, meilleure robustesse des audits.
- Point d’attention : limiter la charge de saisie opérateur, sinon l’outil est contourné.
4) Mettre la maintenance prédictive au service des équipes, pas l’inverse
La maintenance prédictive est l’un des cas d’usage les plus cités de l’industrie 4.0 — et l’un des plus mal exécutés. Une approche réaliste commence par la fiabilité, puis introduit progressivement l’anticipation.
Partir des modes de défaillance connus
Roulements, désalignement, échauffement, cavitation, encrassement : la plupart des pannes ont des signatures. Avant d’entraîner un modèle sophistiqué, exploitez les méthodes éprouvées : seuils, tendances, règles de détection, analyses vibratoires ciblées. Les équipes maintenance comprennent, valident, et adoptent plus vite.
Connecter la prédiction aux bons workflows
Une alerte sans action ne vaut rien. Le signal doit créer un ticket, proposer une intervention, réserver une pièce, et s’inscrire dans le planning. L’intégration avec une GMAO est souvent le vrai facteur de succès : on passe de l’alarme « sympa » à la décision opérationnelle.
Mesurer l’impact : moins d’urgence, plus de disponibilité
Les indicateurs utiles sont concrets : baisse des arrêts non planifiés, amélioration du MTBF, réduction des interventions en urgence, diminution des coûts de pièces « en catastrophe ». Une maintenance prédictive efficace se juge au planning qui se stabilise, pas au nombre de courbes dans un dashboard.
- À privilégier au départ : 1 famille d’équipements critique (pompes, compresseurs, moteurs, convoyeurs) et une panne majeure à éviter.
- À cadrer : qui accuse réception de l’alerte, sous quel délai, avec quel plan d’action.
5) Exploiter le jumeau numérique pour simuler, former et industrialiser
Le jumeau numérique n’est pas seulement une représentation 3D. C’est un modèle qui relie géométrie, comportement et données réelles. Bien utilisé, il aide à décider avant d’investir, à sécuriser les changements et à accélérer la montée en cadence.
Tester les scénarios avant de toucher à la ligne
Changement de format, nouveau produit, modification de cadence : chaque ajustement comporte un risque. Un jumeau numérique permet de simuler goulots, buffers, flux logistiques, et d’anticiper les effets sur le TRS. Dans les environnements où une heure d’arrêt coûte cher, cette capacité de simulation devient un outil de réduction de risque.
Former plus vite, même en période de tension sur les compétences
La formation sur ligne réelle est souvent limitée par la production. Avec un jumeau numérique, on peut standardiser les gestes, répéter des procédures (démarrage, changement de série, maintenance de premier niveau), et accélérer l’autonomie des nouveaux arrivants — un enjeu majeur quand le turnover augmente ou que l’usine s’agrandit.
Capitaliser sur un modèle vivant, connecté aux données
Le piège, c’est le jumeau « vitrine » qui n’est jamais mis à jour. Le bon modèle se nourrit des données de l’IoT industriel et du MES : états, cadences réelles, arrêts, consommations. Il devient une base partagée entre méthodes, production, maintenance et direction industrielle.
- Bon cas d’usage : optimisation de flux internes, dimensionnement de buffers, validation d’un investissement.
- Condition de succès : gouvernance des versions (qui met à jour le modèle, quand, et sur quelle base).
6) Sécuriser la donnée et l’OT : la cybersécurité comme prérequis opérationnel
Connecter une usine, c’est élargir sa surface d’attaque. Et dans l’industrie, une cyberattaque n’est pas un simple incident informatique : c’est un arrêt de production, des expéditions bloquées, parfois des enjeux de sécurité des personnes. La cybersécurité doit être pensée comme une continuité de fonctionnement.
Segmenter, contrôler, journaliser
La base : séparation des réseaux IT et OT, segmentation par zones, règles d’accès strictes, comptes nominatifs, gestion des droits, supervision des événements. Ajoutez une politique de mises à jour et de sauvegardes testées. Sur le terrain, la simplicité compte : des règles claires, appliquées, plutôt qu’un document de 200 pages.
Exiger des fournisseurs des pratiques vérifiables
Prestataires de maintenance, éditeurs de logiciels, intégrateurs : chacun devient une porte potentielle. Exigez l’authentification forte, la traçabilité des accès distants, et des engagements de support. La cybersécurité est aussi un sujet contractuel.
- Indicateur utile : temps de restauration (RTO) sur un scénario d’incident réaliste.
- Pratique simple : inventorier les actifs OT (machines, automates, versions) et tenir l’inventaire à jour.
7) Conduire le changement avec une méthode terrain : pilotes, standards, montée en charge
Les technologies comptent, mais la réussite se joue dans l’atelier. Une transformation industrie 4.0 tient dans une équation simple : des cas d’usage utiles, des données fiables, et des équipes embarquées.
Choisir un pilote représentatif, pas « trop facile »
Un bon pilote est assez critique pour convaincre, mais assez maîtrisable pour réussir vite. Une ligne à forte variabilité, un atelier avec des arrêts récurrents, une utilité énergivore : ce sont de bons candidats. Fixez un horizon court (8 à 12 semaines) avec un livrable opérationnel, pas un rapport.
Standardiser pour déployer, pas réinventer
Une fois le pilote validé, formalisez : modèle de données, procédures d’installation capteurs, nomenclature des arrêts, règles de cybersécurité, KPI. Ce kit de déploiement évite de repartir de zéro à chaque ligne et réduit la dépendance à quelques experts.
Aligner les incentives et le quotidien
Si la production est évaluée sur la cadence, mais que la saisie des causes d’arrêt prend du temps sans bénéfice immédiat, l’outil sera rejeté. Montrez les gains, partagez les résultats, donnez aux équipes la capacité d’agir (et pas seulement de mesurer). La digitalisation industrielle réussit quand elle simplifie le travail, pas quand elle ajoute une couche.
- Rythme conseillé : 1 pilote, puis un déploiement par vagues (lignes similaires), avec des jalons de performance.
- Garde-fou : un sponsor opérationnel (production/maintenance) et un sponsor SI/OT, co-responsables.
Digitaliser une usine, ce n’est pas empiler des outils : c’est créer une continuité entre machines, données et décisions. En partant de cas d’usage rentables, en bâtissant un IoT industriel fiable, en structurant le pilotage via le MES, puis en industrialisant maintenance prédictive et jumeau numérique, l’industrie 4.0 devient un plan d’action — pas un slogan. Le plus souvent, les premiers gains apparaissent là où l’on s’y attend le moins : une alerte qui évite un arrêt, une dérive qualité détectée plus tôt, une consommation d’énergie enfin visible. Et c’est précisément ce cumul de victoires concrètes qui transforme, durablement, la performance d’un site.