Industrie 4.0 : 7 leviers concrets pour digitaliser votre usine
27 septembre 2026
Maintenance prédictive : réduire les arrêts machine avec la donnée
28 septembre 2026
Une machine à l’arrêt dix minutes, c’est parfois une journée qui déraille. Dans l’industrie, la productivité ne se joue plus seulement sur la cadence, mais sur la capacité à détecter un écart avant qu’il ne devienne une panne, à planifier au plus juste, à produire sans retouche et à livrer à l’heure.
C’est précisément la promesse de l’industrie 4.0 : connecter les ateliers, exploiter la donnée en temps réel et orchestrer l’exécution. Voici 8 leviers concrets — éprouvés sur le terrain — pour gagner en productivité, sans se perdre dans les effets de mode.
Connecter les équipements avec l’IoT industriel pour rendre visibles les pertes
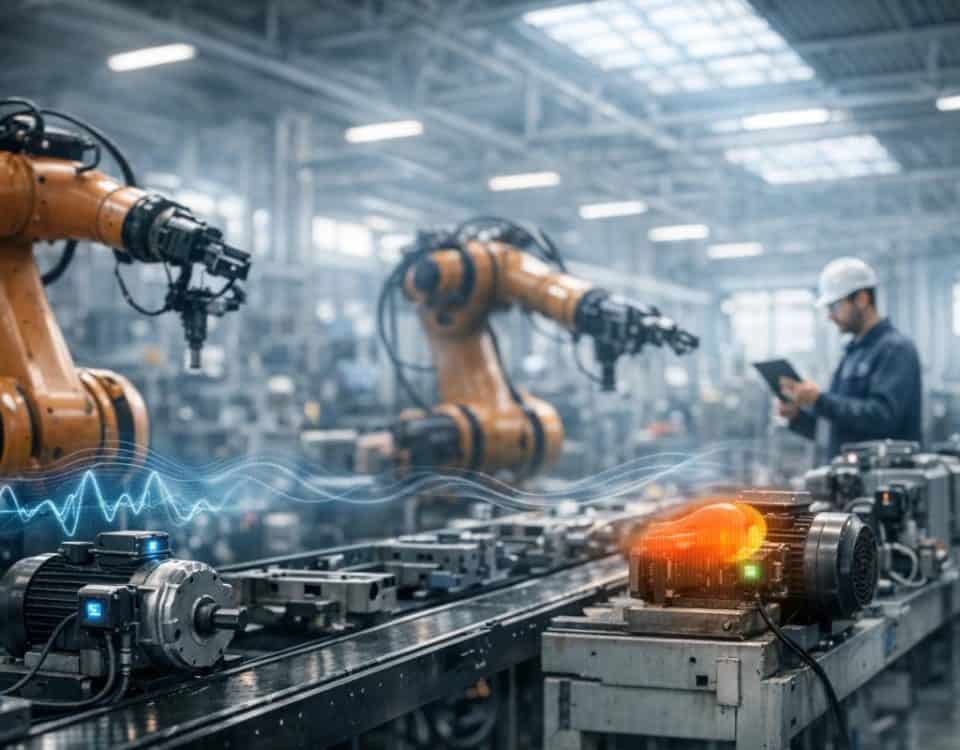
On ne réduit pas ce qu’on ne mesure pas. Le premier saut de productivité de l’industrie 4.0 consiste à capter, fiabiliser et partager les données de l’atelier : états machine, cycles, micro-arrêts, consommations, rebuts, conditions de process. C’est le rôle de l’IoT industriel (capteurs, passerelles, réseaux, protocoles) : faire remonter le réel, minute par minute.
Levier 1 : instrumenter les “zones grises” (micro-arrêts, réglages, attentes)
Les plus gros gisements de productivité se cachent souvent dans ce que personne ne comptabilise : un convoyeur qui se bloque, un opérateur qui attend un chariot, une série de redémarrages après un changement de format. En connectant les machines (ou même simplement en ajoutant des capteurs sur les points critiques), on transforme ces irritants en données exploitables.
- Objectif : quantifier les pertes de disponibilité et de performance, ligne par ligne.
- Résultat attendu : une liste priorisée des causes d’arrêt, avec leur coût réel (minutes, rebuts, heures supplémentaires).
Levier 2 : piloter un TRS fiable et partagé, pas un indicateur “de fin de mois”
Le TRS (taux de rendement synthétique) devient utile quand il est calculé à partir de signaux automatiques, visibles par tous et discutés chaque jour. L’IoT industriel permet de passer d’un reporting déclaratif à un pilotage opérationnel : alertes sur dérive, comparaisons de performance entre équipes, mise en évidence des goulots.
- Point de vigilance : harmoniser les définitions (arrêt planifié, arrêt non planifié, qualité) pour éviter les débats sans fin.
- Bon réflexe : afficher les indicateurs au plus près de la ligne, avec un rituel court d’animation (10 minutes).
Automatisation ciblée : attaquer les tâches répétitives et stabiliser la qualité
Dans l’automatisation, la productivité ne vient pas uniquement de la vitesse, mais de la régularité : moins d’écarts, moins de reprise, moins d’aléas. Les gains sont particulièrement rapides quand on automatise des opérations à faible valeur ajoutée, pénibles ou à forte variabilité.
Levier 3 : automatiser les opérations à forte variabilité de temps (manutention, alimentation, emballage)
Palettisation, chargement/déchargement, alimentation de machines, vissage, étiquetage : ces tâches cumulent souvent variabilité, fatigue et risques de défaut. Robots collaboratifs, cellules robotisées, convoyage intelligent ou AGV/AMR peuvent lisser les flux et réduire les temps morts.
- Bon cas d’usage : sécuriser une opération qui crée des “trous” dans la cadence en fin de poste.
- À mesurer : temps de cycle réel, taux de défaut, fréquence des arrêts liés à l’approvisionnement.
Levier 4 : automatiser le contrôle qualité avec vision et traçabilité
Un défaut détecté trop tard coûte cher : rebut, retouche, replanification, litige client. Les systèmes de vision, la métrologie en ligne et la traçabilité (numéro de lot, paramètres process, opérateur, machine) réduisent les non-conformités et accélèrent l’analyse des causes racines.
- Impact productivité : moins de retouches, moins de quarantaines, moins d’arrêts pour investigation.
- Pratique efficace : lier automatiquement les résultats de contrôle aux paramètres machine pour corréler défauts et dérives.
MES : orchestrer l’exécution pour réduire les délais, les erreurs et les en-cours
La donnée seule ne suffit pas : il faut l’exécuter. Un MES (Manufacturing Execution System) joue le rôle de chef d’orchestre entre l’ERP et l’atelier : ordonnancement fin, instructions, qualité, traçabilité, déclarations automatiques, gestion des non-conformités. Bien déployé, il s’attaque à la productivité “invisible” : erreurs de saisie, ordres mal lancés, documents obsolètes, pertes de temps à chercher l’information.
Levier 5 : numériser les instructions et sécuriser les changements de série
Un changement de série est un moment à risque : réglages, outillages, paramètres, références matières, contrôles. Avec un MES, on pousse les bonnes instructions au bon poste, on verrouille les versions, on guide l’opérateur (checklists) et on enregistre ce qui a été fait. Le gain est double : moins de temps de setup et moins de défauts au démarrage.
- À déployer : modes opératoires numériques, validation étape par étape, gestion des habilitations.
- Indicateurs : temps de changement, “première pièce bonne”, rebuts de démarrage.
Levier 6 : synchroniser planning, matières et capacités pour limiter l’en-cours
Une productivité solide se voit aussi dans la fluidité : moins d’en-cours, moins de WIP qui dort, moins d’urgence. Le MES permet d’affiner l’ordonnancement en tenant compte des capacités réelles (machines disponibles, compétences, outillages) et de l’avancement réel. En pratique, cela réduit les files d’attente entre opérations et les relances de dernière minute.
- Bon usage : replanification quotidienne à partir de l’état réel des lignes et des contraintes matières.
- Effet : baisse des temps d’attente, réduction des délais de traversée, meilleure tenue des dates.
Donnée et maintenance : passer du réactif à la prévention, sans complexité inutile
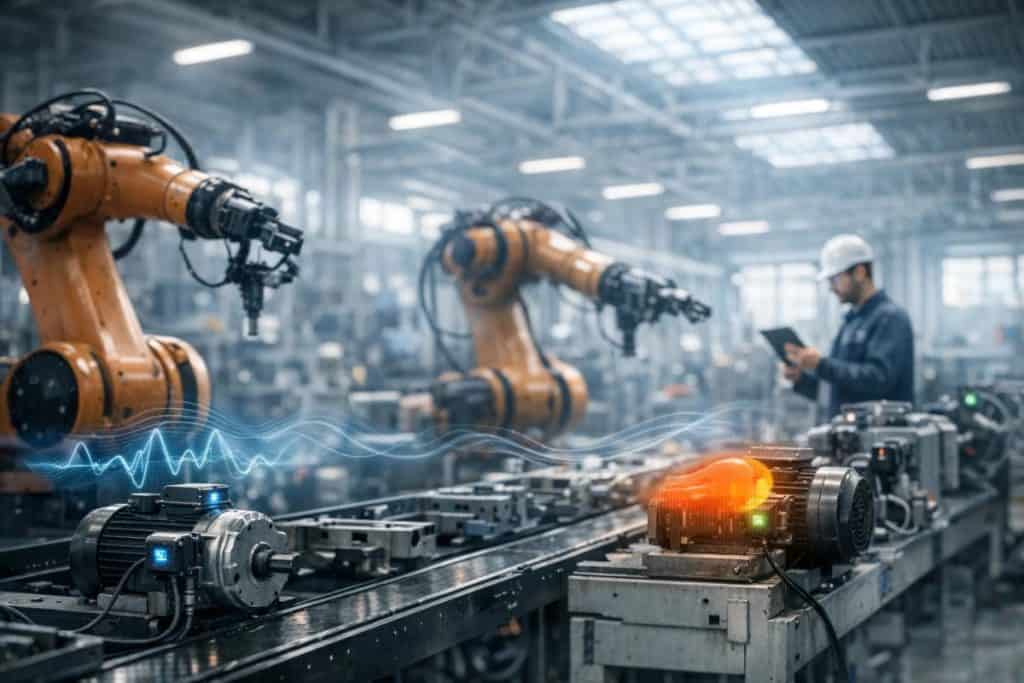
Dans une usine, la panne ne coûte pas seulement l’intervention : elle coûte le retard, la désorganisation, parfois la qualité. L’industrie 4.0 apporte des méthodes concrètes pour augmenter la disponibilité, en combinant capteurs, historique, et routines opérationnelles.
Levier 7 : maintenance conditionnelle et prédictive sur les équipements critiques
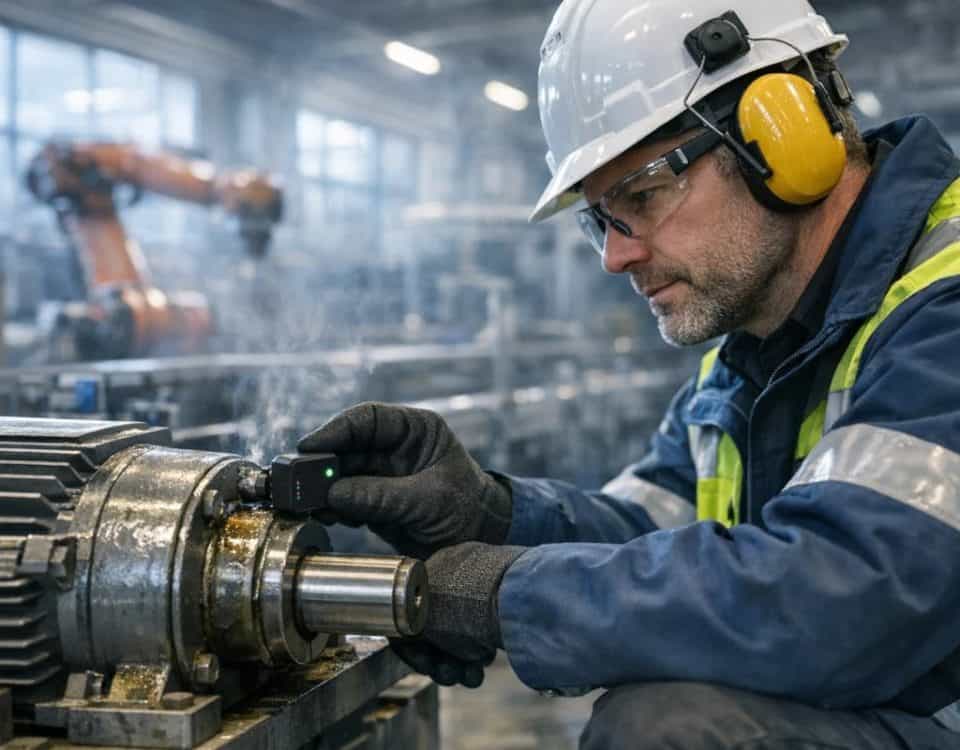
Tout prédire est une impasse. En revanche, cibler 10 à 20% des équipements qui causent 80% des arrêts change la donne. Vibrations, température, intensité, pression, cycles : des signaux simples permettent déjà de détecter une dérive. L’objectif n’est pas la “maintenance IA” pour le prestige, mais une maintenance planifiée au bon moment.
- Démarrage pragmatique : définir une liste d’actifs critiques, choisir 2 ou 3 capteurs pertinents, fixer des seuils.
- Gain productivité : moins d’arrêts non planifiés, interventions plus courtes, pièces mieux anticipées.
Levier 8 : boucler l’amélioration continue avec des rituels data-driven
La donnée ne remplace pas le management de terrain : elle le rend plus précis. Réunions quotidiennes courtes, résolution structurée des problèmes, plans d’actions suivis, standardisation : la productivité progresse quand l’usine apprend vite. Un tableau de bord temps réel (TRS, rebuts, causes d’arrêt) alimente des décisions immédiates, au lieu de constats tardifs.
- Méthode : 1 irritant prioritaire par jour, un responsable, un délai, une vérification factuelle.
- Résultat : les mêmes causes d’arrêt cessent de revenir, les standards s’installent.
Ce que les meilleurs projets Industrie 4.0 font différemment
Les entreprises qui gagnent vraiment en productivité avec l’industrie 4.0 ont un point commun : elles évitent les déploiements “catalogue” et partent des pertes concrètes. Elles connectent d’abord ce qui bloque la performance, automatisent ce qui déstabilise la cadence, et utilisent un MES pour rendre l’exécution plus fiable, pas plus bureaucratique.
La bonne approche consiste à sélectionner deux ou trois lignes pilotes, à viser des gains mesurables en quelques semaines (arrêts réduits, rebuts en baisse, changements plus rapides), puis à industrialiser. L’IoT industriel apporte la visibilité, l’automatisation stabilise le flux, et le MES aligne les équipes sur une même version du réel : c’est souvent là que la productivité cesse d’être un objectif abstrait pour devenir un réflexe quotidien.