Le 3 octobre, la contestation vise Syngenta et l’économie des pesticides : procès, profits et alternatives sous pression
26 septembre 2026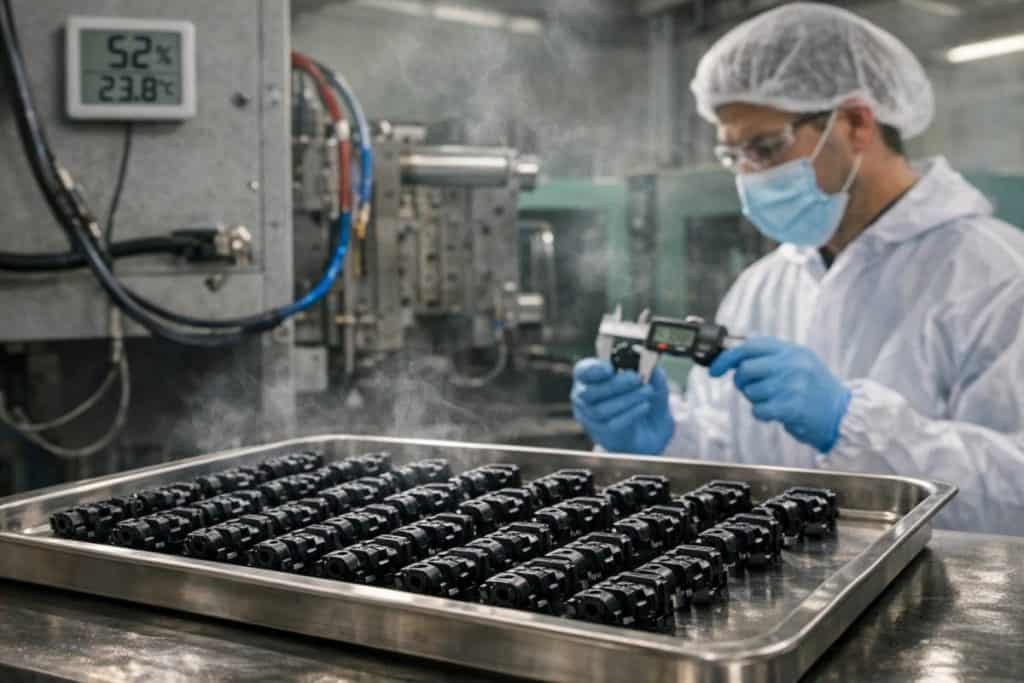
Un lot de pièces injectées peut passer tous les contrôles… puis déclencher une cascade de retours clients trois semaines plus tard. Dans la plasturgie, quelques dixièmes de degré, une humidité matière mal maîtrisée ou un temps de maintien qui dérive suffisent à créer des défauts invisibles à l’œil nu au moment de la sortie machine.
La réponse ne se limite plus à “mieux contrôler”. Elle consiste à relier traçabilité fine et données process en continu pour basculer vers une qualité prédictive : détecter les dérives avant qu’elles ne produisent des non-conformités, et documenter précisément ce qui s’est passé, pièce par pièce, cycle par cycle.
Pourquoi la traçabilité devient le nerf de la guerre en plasturgie
La traçabilité n’est plus un sujet administratif réservé aux secteurs réglementés. Elle est devenue un levier industriel : réduire les coûts de non-qualité, sécuriser les livraisons et accélérer les analyses en cas d’écart. En plasturgie, où la variabilité peut venir de la matière, de la machine, du moule ou de l’environnement, la capacité à remonter rapidement à la cause racine fait la différence.
Des rappels plus ciblés, donc moins coûteux
Sans traçabilité granulaire, un problème détecté sur une référence peut conduire à bloquer une production entière, voire plusieurs jours de lots, “par précaution”. Avec une traçabilité structurée, l’industriel peut isoler le périmètre exact : un créneau horaire, une presse, un moule, une cavité, une bobine matière, un opérateur, un paramétrage. Résultat : des actions correctives plus rapides et des quarantaines plus petites.
De la conformité client à la preuve industrielle
Les donneurs d’ordres demandent de plus en plus de preuves : historique de fabrication, paramètres critiques, résultats de contrôles, validations de démarrage, enregistrements de maintenance. La traçabilité devient un dossier numérique qui sécurise la relation client. Elle ne remplace pas le savoir-faire, mais elle l’objective.
Un langage commun entre production, qualité et maintenance
Quand la qualité parle “taux de rebut” et la production parle “cadence”, les mêmes faits n’aboutissent pas aux mêmes décisions. Une traçabilité bien conçue aligne les équipes sur une réalité partagée : ce qui a été fabriqué, dans quelles conditions, avec quels écarts, et à quel moment.
Données process : quelles informations capturer pour passer du contrôle à la prédiction
La promesse de la qualité prédictive repose sur un principe simple : plus on observe finement le process, plus on peut repérer tôt une dérive. Mais toutes les données ne se valent pas. L’enjeu est de collecter les signaux réellement corrélés aux défauts, puis de les rendre exploitables.
Les paramètres machine qui expliquent (souvent) les défauts
En injection, extrusion ou soufflage, certaines variables sont structurantes. Sans prétendre à l’universalité, on retrouve fréquemment :
- Températures (fourreau, zone, buse, moule) : une dérive lente peut modifier viscosité, retrait, aspect.
- Pressions (injection, maintien, contre-pression) : corrélées aux manques, retassures, variations dimensionnelles.
- Vitesses (injection, plastification) : impact sur cisaillement, orientation, brûlures.
- Temps (remplissage, maintien, refroidissement, cycle) : un cycle qui s’allonge peut trahir un problème de refroidissement ou de moule.
- Courbes et profils plutôt qu’une simple valeur : la forme d’une courbe pression-temps peut révéler un incident avant qu’il ne devienne visible.
Dans une logique prédictive, l’important n’est pas seulement de “saisir un réglage nominal”, mais de suivre les variations cycle à cycle et les tendances.
Matière : le grand facteur de variabilité, trop souvent sous-documenté
Un même polymère, d’un lot à l’autre, peut réagir différemment. La traçabilité matière doit idéalement associer : numéro de lot fournisseur, pourcentage de regranulé, conditions de séchage (temps, température, point de rosée), date d’ouverture, durée d’exposition, et si possible des indicateurs de qualité matière. Sans cette brique, les données process restent partiellement “aveugles”.
Environnement, moule et périphériques : les données oubliées
Les dérives viennent aussi de ce qui entoure la presse : régulation thermique, groupe froid, étuve, dessiccateur, robot, convoyeur, capteurs de cavité, voire température ambiante et hygrométrie. Un débit de refroidissement qui chute, un circuit encrassé, une régulation instable : autant de causes récurrentes de rebut. Capturer ces signaux permet de relier le défaut à l’écosystème, pas seulement à la machine.
Le MES, colonne vertébrale de la qualité prédictive en atelier
Collecter des données ne suffit pas. Il faut les relier au bon produit, au bon cycle, au bon opérateur, et les restituer au bon moment. C’est là que le MES (Manufacturing Execution System) joue un rôle central : il orchestre la production et structure la traçabilité de bout en bout.
Relier automatiquement produit, process et contrôles
Un MES efficace associe, pour chaque ordre de fabrication, l’identité du lot produit et les paramètres de fabrication réels. Il consolide également les résultats de contrôles (dimensionnels, visuels, tests mécaniques) et les événements (changement de moule, purge, arrêt machine, alarme). Cette contextualisation transforme une base de données brute en historique exploitable.
Standardiser sans rigidifier : le piège des “usines à formulaires”
En plasturgie, les ateliers vivent : démarrages, ajustements, aléas matière, variations de demande. Le MES doit encadrer sans freiner. La bonne approche consiste à :
- définir quelques paramètres critiques par famille de pièces, plutôt que tout enregistrer indistinctement ;
- imposer des points de validation (démarrage, reprise après arrêt, changement de lot matière) ;
- faciliter la saisie terrain avec des écrans simples, des listes courtes, et un maximum d’automatisation via interfaces machine.
Déclencher des alertes avant la non-conformité
Le passage à la qualité prédictive se joue en temps réel. Concrètement, le MES peut surveiller des fenêtres de tolérance sur des courbes process, détecter des tendances (dérive progressive de la pression de maintien, allongement du temps de cycle, instabilité de température) et déclencher des alertes : réglage à vérifier, contrôle supplémentaire à réaliser, maintenance à planifier. L’objectif n’est pas d’inonder l’atelier de notifications, mais d’orienter l’action au bon moment.
De la traçabilité à la qualité prédictive : méthode pragmatique en 4 étapes
Passer de la donnée à la prédiction ne se fait pas en installant un outil “magique”. Les industriels qui réussissent avancent par étapes, avec des gains rapides et mesurables.
1) Cartographier les défauts et leurs causes probables
Point de départ : les défauts qui coûtent le plus (rebuts, retouches, retours clients) et les postes qui concentrent la variabilité. On liste 5 à 10 scénarios prioritaires : retassures, manques, gauchissement, bulles, brûlures, défaut d’aspect, variations dimensionnelles. Pour chaque scénario, on identifie les variables plausibles : pression, température, humidité matière, refroidissement, usure moule, contamination.
2) Choisir un “noyau dur” de données process
Il est tentant de tout capturer. Dans les faits, mieux vaut un socle robuste : quelques paramètres machine et périphériques, enregistrés proprement, synchronisés dans le temps, avec une fréquence adaptée. L’enjeu est la qualité de la donnée : horodatage fiable, unité cohérente, absence de doublons, gestion des changements de version de recette.
3) Mettre en place des règles simples avant l’IA
La qualité prédictive commence souvent avec des règles statistiques et des seuils intelligents : dérive au-delà de X écarts-types, tendance sur N cycles, instabilité de courbe. Ces approches apportent rapidement de la valeur et créent la confiance. Les modèles plus avancés (régression, classification, détection d’anomalies) ne viennent qu’après, lorsque l’historique est suffisant et que les étiquettes qualité sont fiables.
4) Boucler avec l’atelier : actions, pas seulement tableaux de bord
Une alerte sans action n’a pas d’intérêt. Le système doit préciser quoi faire : contrôler une cote, vérifier un point de rosée, purger, nettoyer un circuit, recalibrer un capteur, planifier une intervention. Cette boucle “détection → décision → action → résultat” transforme la donnée en performance.
Les pièges à éviter : données inutilisables, surcapteurs et traçabilité “papier numérisé”
La bascule vers la traçabilité numérique et la qualité prédictive échoue souvent pour des raisons très concrètes, rarement technologiques.
Accumuler des données sans lien avec la qualité
Stocker des gigaoctets de courbes ne sert à rien si aucun défaut n’est correctement qualifié ou si les contrôles qualité ne sont pas reliés au bon lot. La donnée process doit être corrélable à un résultat : conforme/non conforme, mesure dimensionnelle, défaut identifié. Sinon, on obtient une “bibliothèque de signaux” impossible à exploiter.
Ignorer la gouvernance : qui valide, qui change, qui trace
Dans un atelier, les recettes évoluent. Sans gestion des versions et des droits, la traçabilité devient ambiguë : quel réglage était censé être appliqué ? Qui a modifié la consigne ? À quel moment ? Un MES bien paramétré apporte cette gouvernance : validation des changements, signatures, historisation, motifs d’écart.
Transformer le numérique en paperasse
Numériser des formulaires sans repenser le flux crée une surcharge. Le bon indicateur est simple : si les opérateurs passent plus de temps à saisir qu’à produire et contrôler, le dispositif est mal conçu. L’automatisation (remontée machine, scan, identification lot) doit être prioritaire, et la saisie manuelle réservée aux informations réellement impossibles à capter autrement.
Dans la plasturgie, la trajectoire est désormais claire : la traçabilité ne sert plus seulement à “retrouver” après coup, elle devient un outil pour prévenir. En structurant les données process, en les reliant aux résultats qualité via un MES et en déployant des règles d’alerte pragmatiques, les ateliers se donnent les moyens de passer d’un contrôle réactif à une qualité prédictive opérationnelle — celle qui réduit les rebuts, sécurise les livraisons et évite qu’un défaut discret ne se transforme, plus tard, en crise client.